
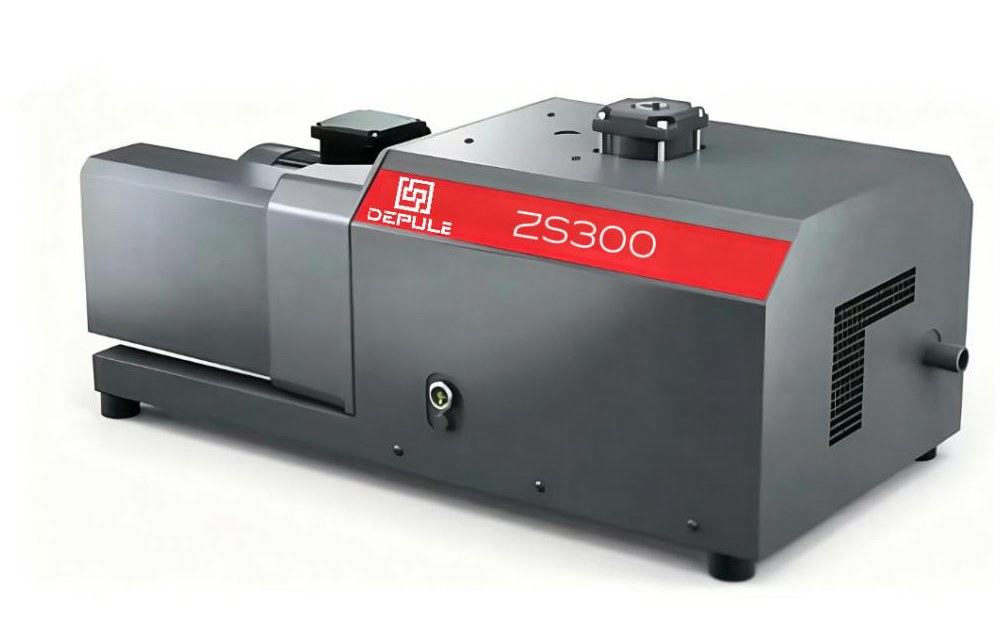
ความแตกต่างของปั๊มสุญญากาศสำหรับงานแปรรูปพลาสติกไม่ได้อยู่ที่ตัวปั๊ม แต่อยู่ที่กระบวนการต้องการ อัตราการไหล หรือ แรงดันที่มั่นคง การขึ้นรูปแบบสุญญากาศต้องดูดโพรงให้ถึงระดับอย่างรวดเร็ว ส่วนการปรับรูปหลังการอัดรีดและปลอกกำหนดขนาดต้องการสุญญากาศที่ไม่แปรผันเป็นเวลานาน ตรรกะในการเลือกจึงต่างกัน
การขึ้นรูปแบบสุญญากาศและการขึ้นรูปด้วยความร้อน
แผ่นพลาสติกเมื่อได้รับความร้อนจะแนบกับแม่พิมพ์ด้วยความแตกต่างของแรงดัน เวลาการดูดอากาศส่งผลโดยตรงต่อจังหวะการผลิต อัตราการดูดคำนวณจากปริมาตรโพรงขึ้นรูป × จำนวนรอบการขึ้นรูปต่อชั่วโมง เพื่อแปลงเป็นปริมาณอากาศรวม แล้วเลือกตามระดับสุญญากาศใช้งาน 40 ~ 90 kPa
- พื้นที่แผ่นขนาดเล็ก สถานีเดียว: ปั๊มสุญญากาศแบบโรตารีเวนไม่ใช้น้ำมัน V8 / V10 / V16 พอร์ตเชื่อมต่อ G3/8″ ไอเสียไม่มีละอองน้ำมัน ติดตั้งข้างเครื่องได้โดยตรง
- พื้นที่แผ่นขนาดใหญ่ หลายสถานี: V25 / V40 หรือ V25L / V40L (ตัวเครื่องสั้น ติดตั้งในฝาครอบอุปกรณ์ได้ง่าย) พอร์ตเชื่อมต่อ G3/4″
- หลายสายการผลิตใช้แหล่งสุญญากาศร่วมกัน: ปั๊มสุญญากาศแบบโรตารีเวนชนิดมีน้ำมันหล่อลื่นแบบขั้นเดียวพร้อมถังเก็บสุญญากาศ หรือทำระบบท่อตามระบบสุญญากาศส่วนกลาง
สถานีที่ขึ้นรูปเร็วควรใส่ใจขนาดทางเดินท่อและเวลาตอบสนองของวาล์ว หากขนาดทางเดินเล็กเกินไปจะทำให้อัตราการดูดที่มีประสิทธิภาพลดลงอย่างมาก แม้อัตราการดูดตามป้ายชื่อจะสูงกว่าก็ชดเชยกลับมาไม่ได้
การปรับรูปหลังการอัดรีดและปลอกกำหนดขนาด
ชิ้นงานหลังการอัดรีดจะแนบกับผนังปลอกกำหนดขนาดด้วยสุญญากาศภายในปลอกกำหนดขนาด โดยต้องการระดับสุญญากาศที่ มั่นคงเป็นเวลานานและไม่สั่นเป็นจังหวะ
การรักษาแรงดันให้คงที่อาศัยสองสิ่ง: ถังเก็บสุญญากาศช่วยลดระดับสูงสุด (กำหนดปริมาตรเป็น 1/5 ~ 1/3 ของอัตราการดูดของปั๊ม) และการตั้งขีดจำกัดล่างของสุญญากาศให้อยู่ในช่วงทำงานที่มั่นคงของปั๊ม — ไม่ควรให้ทำงานชิดกับสุญญากาศสูงสุด ปั๊มสุญญากาศแบบโรตารีเวนชนิดมีน้ำมันหล่อลื่นแบบขั้นเดียว V0040A ~ V0100 พร้อมถังบัฟเฟอร์เป็นการกำหนดค่าที่พบบ่อยในกรณีนี้
การไล่ก๊าซในการฉีดพลาสติกและการกำจัดฟองในเรซิน
การไล่ก๊าซจากกระบอกวัสดุของเครื่องฉีดพลาสติกและการกำจัดฟองในอีพอกซีเรซินและซิลิโคนเป็นการดูดก๊าซที่มีสารระเหยเล็กน้อย รุ่นที่มีน้ำมันหล่อลื่นต้องเปิดแก๊สแบลลาสต์และติดตั้งตัวกรองที่ด้านทางเข้า เพื่อป้องกันฝุ่นเรซินและสารที่ควบแน่นได้เข้าไปในโพรงปั๊ม หากละเว้นขั้นตอนนี้ มักเป็นสาเหตุโดยตรงที่น้ำมันปั๊มเกิดอิมัลชันและอัตราการดูดลดลงหลังผ่านไปหลายพันชั่วโมง
การลำเลียงด้วยสุญญากาศและการยึดจับ
คำนวณอัตราการไหลที่ต้องการจากน้ำหนักชิ้นงาน จำนวนถ้วยดูด และพื้นที่ต่อถ้วยดูดหนึ่งใบ แล้วคูณด้วยค่าสัมประสิทธิ์การรั่วไหล (พื้นผิวขรุขระ กล่องกระดาษ และถุงทอมีปริมาณการรั่วไหลต่างกันมาก) เมื่อต่อหลายสถานีแบบขนาน ต้องตรวจขนาดทางเดินท่อแยกทีละเส้น ไม่เช่นนั้นสถานีที่ทำงานก่อนจะดึงอัตราการไหลไป
สถานีดูดจับในงานไม้ หิน และแก้วมีฝุ่นมาก ต้องติดตั้งตัวกรองที่ด้านทางเข้า ฝุ่นเข้าไปในโพรงปั๊มเป็นเส้นทางหนึ่งที่ทำให้ใบหมุนสึกหรอเร็ว
ข้อแนะนำการกำหนดอุปกรณ์ประกอบ
| กระบวนการ | ข้อมูลนำเข้าที่ต้องยืนยัน | อุปกรณ์ประกอบ |
|---|---|---|
| การขึ้นรูปแบบสุญญากาศ / การขึ้นรูปด้วยความร้อน | ปริมาตรโพรง จำนวนรอบการขึ้นรูปต่อชั่วโมง ระดับสุญญากาศใช้งาน | ถังเก็บสุญญากาศ ขนาดทางเดินท่อ วาล์วระบายเร็ว |
| การปรับรูปหลังการอัดรีด | จำนวนปลอกกำหนดขนาด ช่วงการแปรผันแรงดันที่อนุญาต | ถังบัฟเฟอร์ การกรองละเอียด การควบคุมแรงดันให้คงที่ |
| การไล่ก๊าซในการฉีดพลาสติก / การกำจัดฟอง | ชนิดสารระเหย มีผงหรือไม่ | แก๊สแบลลาสต์ ตัวกรองทางเข้า การแยกละอองน้ำมัน |
| การลำเลียงด้วยสุญญากาศ | น้ำหนักชิ้นงาน จำนวนและพื้นที่ถ้วยดูด วัสดุพื้นผิว | ตัวกรอง วาล์วท่อแยก มาตรวัดสุญญากาศ |
หากต้องการข้อแนะนำในการเลือกรุ่น โปรดส่งข้อมูลนำเข้าข้างต้นมาให้เรา วิศวกรจะคำนวณอัตราการดูดตามสภาพการใช้งานและให้รายการอุปกรณ์ประกอบ บางรุ่นไม่เหมาะกับพื้นที่ 60Hz หากส่งออกไปยังตลาด 60Hz โปรดระบุประเทศ แรงดันไฟฟ้า และความถี่เมื่อสอบถามราคา