
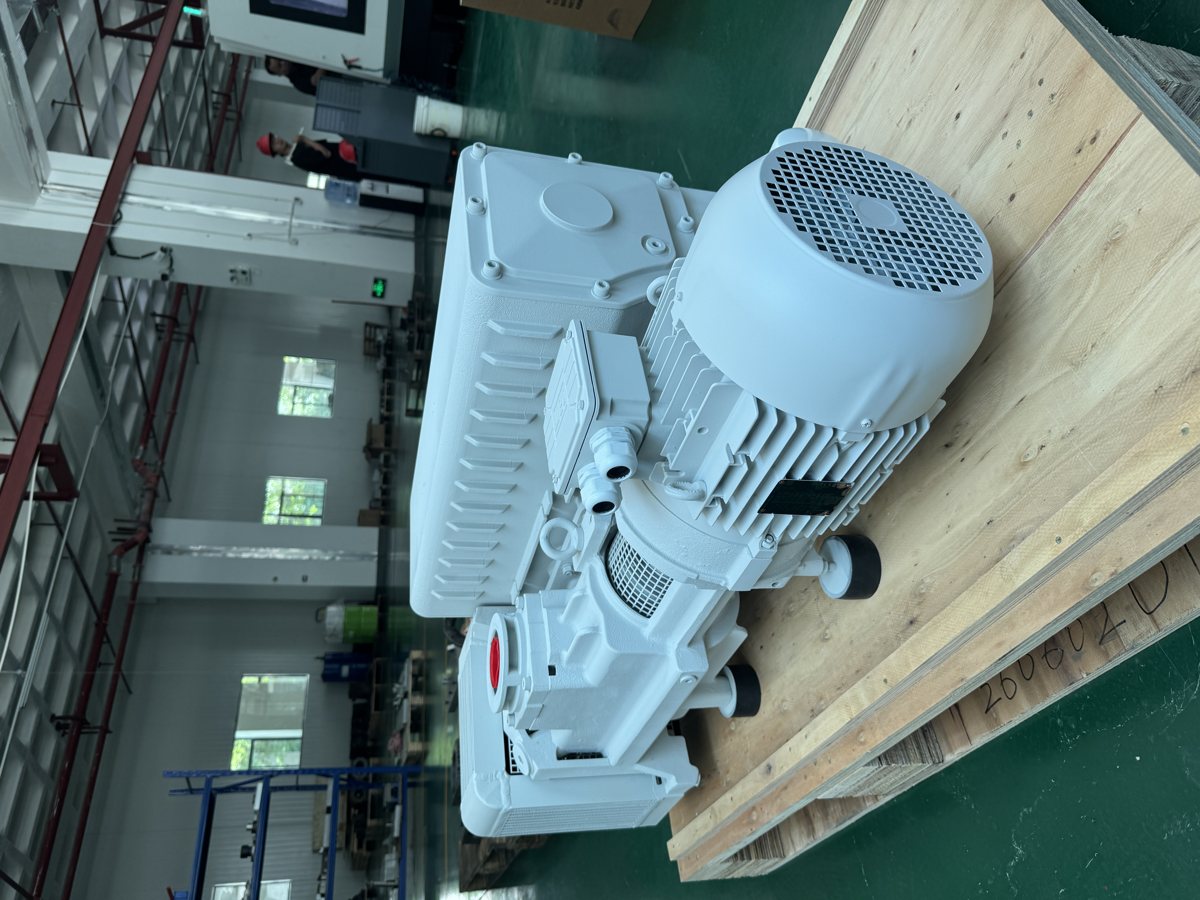
การทดสอบรับมอบปั๊มสุญญากาศมักถูกทำให้ง่ายเหลือ “มองค่าบนเกจสุญญากาศครั้งเดียวแล้วเซ็นรับ” ผลคือเปลี่ยนปั๊มไปแล้วสองเครื่อง กระบวนการก็ยังไม่เสถียร สิ่งที่ต้องส่งมอบจริงหน้างานคือตัวเลขสามค่า: ความดันสุดท้ายที่ห้องทำได้, อัตราการเพิ่มความดันหลังปิดระบบ (แล้วแปลงเป็นอัตราการรั่ว), และเวลาที่ใช้สูบจากความดันบรรยากาศถึงความดันทำงาน แต่ละค่ามีวิธีวัดและมีจุดที่พลาดได้ต่างกัน——สถานะแก๊สบาลาสต์ ช่วงการวัดของเกจ และตะกร้าวัสดุอบแห้งหรือไม่ ล้วนทำให้ข้อสรุปเบี่ยงเบนได้ ต่อไปนี้จะไล่ตามขั้นตอนของเตาอบชุบด้วยความร้อนในสุญญากาศขนาด 2 m³ ที่ติดตั้ง DPL-V300B พร้อมเขียนสูตรและขั้นตอนการแทนค่าให้ครบ
1. ความดันสุดท้าย: ยืนยันเงื่อนไขเบื้องต้นสามข้อก่อนอ่านค่า
เงื่อนไขแรกคือสถานะแก๊สบาลาสต์ DPL-V300B เมื่อปิดแก๊สบาลาสต์มีความดันสุดท้าย ≤8×10⁻² mbar เมื่อเปิดแก๊สบาลาสต์เป็น ≤0.7 mbar; V0040A ถึง V0100 ในช่วงนี้เปลี่ยนจาก 0.1 mbar เป็น 0.5 mbar ถ้าวัดความดันสุดท้ายขณะเปิดแก๊สบาลาสต์ สิ่งที่วัดได้ไม่ใช่ความสามารถของปั๊ม แต่เป็นปริมาณอากาศแห้งที่แก๊สบาลาสต์ปล่อยเข้ามา ถ้าในบันทึกการรับมอบไม่ระบุสถานะเปิด/ปิดแก๊สบาลาสต์ ตัวเลขนี้ก็เทียบกันไม่ได้
เงื่อนไขที่สองคือความเสถียร ค่าที่บันทึกขณะตัวเลขยังลดลงอยู่ไม่มีความหมาย วิธีในงานวิศวกรรมคืออ่านสามครั้งห่างกัน 30 นาที ถ้าผลต่างสามครั้งน้อยกว่า 5% ถือว่าเสถียร เตาขนาด 2 m³ ติดตั้ง V300B เตาเย็นไม่มีภาระโดยทั่วไปใช้ 60 ถึง 90 นาทีจึงเข้าสู่ช่วงเสถียร ค่าที่อ่านได้อยู่ในราว 0.09 mbar สอดคล้องกับค่าตัวอย่าง ≤8×10⁻² mbar เมื่อปิดแก๊สบาลาสต์
เงื่อนไขที่สามคือเกจและจุดวัดความดัน ต่ำกว่า 0.1 mbar ค่าที่อ่านจากเกจพีรานีได้รับผลจากชนิดแก๊สอย่างชัดเจน จะสูบอากาศหรืออาร์กอน ค่าที่แสดงก็อาจต่างกัน; หากต้องการอ่านระดับ 10⁻³ mbar ให้ใช้เกจแบบคาปาซิทีฟไดอะแฟรมหรือเกจคอมโพสิต จุดวัดความดันก็ต้องระบุให้ชัด: วัดที่ปากปั๊มคือความสามารถของปั๊ม วัดที่ห้องคือความสามารถของระบบ ระหว่างกลางมีท่อและวาล์ว ISO 21360-1:2020 กำหนดให้วัดความดันพื้นฐานด้วยโดมทดสอบมาตรฐาน ตัวเลขนั้นกับค่าที่อ่านจากห้องจริงไม่ใช่เรื่องเดียวกันตั้งแต่ต้น หากเอาค่าตัวอย่างไปเทียบกับค่าที่อ่านหน้างานโดยตรง ส่วนมากจะไม่ตรงกัน
2. อัตราการเพิ่มความดัน: ตัวเลขเดียวกัน สองหน่วย
วิธีวัดอัตราการเพิ่มความดันคือสูบห้องถึงความดันสุดท้าย ปิดชุดปั๊มและวาล์วหลัก ทำให้ห้องแยกโดด แล้วบันทึกเส้นโค้งความดันที่เพิ่มขึ้นตามเวลา อ้างอิงตาม T/CSEA 36-2025 «ข้อกำหนดทางเทคนิคสำหรับอุปกรณ์พ่นพลาสมาสุญญากาศ» 5.3.2: เวลาบันทึกไม่ควรน้อยกว่า 12 ชั่วโมง เลือกสองจุดบนช่วงเส้นตรงของเส้นโค้ง โดยจุดสองจุดห่างกันไม่น้อยกว่า 300 วินาที และปรับค่าความดันเทียบกับอุณหภูมิสัมบูรณ์ เพื่อขจัดการเพิ่มความดันปลอมที่เกิดจากการแกว่งของอุณหภูมิแวดล้อม
ตัวอย่างการคำนวณ: เตาขนาด 2 m³ สูบถึง 0.12 mbar แล้วปิดวาล์ว ที่ t₁ = 0 ให้ p₁ = 0.12 mbar, ที่ t₂ = 4 ชั่วโมง (14,400 วินาที) ให้ p₂ = 0.35 mbar
- การเพิ่มความดัน Δp = 0.35 − 0.12 = 0.23 mbar = 23 Pa
- อัตราการเพิ่มความดัน = 23 Pa ÷ 4 h = 5.75 Pa/h
- อัตราการรั่ว Q = V·Δp/Δt = 2 m³ × 23 Pa ÷ 14,400 s = 0.0032 Pa·m³/s
อุณหภูมิเพิ่มจาก 295 K เป็น 297 K เมื่อปรับตาม p/T แล้ว การเพิ่มความดันเป็น 0.229 mbar อัตราการเพิ่มความดัน 5.73 Pa/h ต่างจาก 5.75 Pa/h ที่ยังไม่แก้ไขเพียง 1% อุณหภูมิแกว่งภายใน ±3 K ไม่ต้องคำนึงถึง หากเกินกว่านั้นต้องแก้ไข ไม่อย่างนั้นสิ่งที่วัดได้อาจเป็นการเพิ่มอุณหภูมิของสภาพแวดล้อม ไม่ใช่การรั่ว
เกณฑ์มีสองแบบ GB/T 22561—2008 «การอบชุบด้วยความร้อนในสุญญากาศ» 5.1.6 กำหนดว่าหลังเตาเย็นไม่มีภาระและอบแห้งเพียงพอ อัตราการเพิ่มความดันต้องน้อยกว่า 0.67 Pa/h; ภาคผนวก A ของมาตรฐานเดียวกันให้ค่าสูงสุดที่ยอมรับได้ในสภาวะทำงานตามวัสดุ: ไทเทเนียมและโลหะผสมไทเทเนียม 1.33 Pa/h, โลหะผสมนิกเกิลและโคบอลต์ 2.66 Pa/h, เหล็กโครงสร้างผสมและเหล็กแม่พิมพ์ชนิดต่างๆ 6.65 Pa/h ค่า 5.73 Pa/h เทียบกับ 0.67 Pa/h ของเตาเย็นไม่มีภาระแล้ว เกินอยู่ 8.5 เท่า
ค่าเกินเกณฑ์ไม่ได้แปลว่าตัวเตารั่ว การปล่อยแก๊สออกและการรั่วเสมือนก็ทำให้ความดันเพิ่มขึ้นเช่นกัน แต่จะลดลงเร็วและเส้นโค้งไม่เป็นเส้นตรง มีเพียงการรั่วจริงผ่านรูรั่วเท่านั้นที่มีส่วนเป็นเส้นตรง ดังนั้นขั้นต่อไปคือทดสอบซ้ำแบบแยกส่วน: ปิดวาล์วเชื่อมต่อตะกร้าวัสดุและจิ๊กยึดในเตา สูบเฉพาะตัวเตา แล้ววัดด้วยวิธีเดิม ได้ 0.45 Pa/h 0.45 น้อยกว่า 0.67 ตัวเตาผ่าน; ส่วนที่เกิน 5.3 Pa/h มาจากตะกร้าวัสดุชุดที่ยังไม่แห้ง อบตะกร้าวัสดุถึง 200 ℃ ถืออุณหภูมิสองชั่วโมงแล้วบรรจุเข้าเตาและทดสอบซ้ำ อัตราการเพิ่มความดันกลับมาอยู่ภายใน 0.6 Pa/h
3. แปลงอัตราการรั่วเป็น «สูบได้ต่ำแค่ไหน»
อัตราการรั่วไม่ใช่ข้อสรุปในตัวเอง ข้อสรุปคือมันจำกัดความดันให้ต่ำได้เพียงใด ในสภาวะคงตัว p = Q / S_eff โดย Q ใช้ mbar·L/s และ S ใช้ L/s จำการแปลงหน่วยก่อน: 1 Pa·m³/s = 10 mbar·L/s ดังนั้น 0.0032 Pa·m³/s ข้างต้นคือ 0.032 mbar·L/s
V300B มีอัตราการสูบตามชื่อ 280 m³/h วัดจริง 240 m³/h คิดเป็น 66.7 L/s; ลดทอนจากท่อและวาล์วคำนวณที่ 0.7 อัตราการสูบที่มีประสิทธิผล 46.7 L/s ความดันสุดท้ายที่ถูกจำกัดด้วยอัตราการรั่ว:
p = 0.032 ÷ 46.7 = 6.9×10⁻⁴ mbar
ค่านี้ต่ำกว่าค่าที่อ่านได้จริง 0.09 mbar มาก แสดงว่า 0.09 mbar หน้างานไม่ได้ถูกจำกัดด้วยอัตราการรั่ว แต่ถูกกำหนดด้วยขีดจำกัดของปั๊มเองและค่าที่อ่านจากเกจ ข้อวินิจฉัยนี้มีประโยชน์: เมื่อค่าที่อ่านกับค่าตัวอย่างไม่ตรงกัน ให้คำนวณก่อนว่าอัตราการรั่วไม่พอหรือปั๊มรุ่นเล็กเกินไป อย่าเริ่มถอดหน้าแปลนทันที
ในทางกลับกัน หากคำนวณอัตราการรั่วที่อนุญาตจากความดันเป้าหมาย จะได้ตารางเกณฑ์การรับมอบ (สมมติอัตราการสูบที่มีประสิทธิผล 46.7 L/s คงที่):
| ความดันทำงานเป้าหมาย | อัตราการรั่วที่อนุญาต Q = S·p | ระยะเผื่อจากค่าที่วัดได้ 0.032 mbar·L/s |
|---|---|---|
| 1×10⁻² mbar | 0.47 mbar·L/s | ประมาณ 15 เท่า, พอ |
| 1×10⁻³ mbar | 0.047 mbar·L/s | ประมาณ 1.5 เท่า, ค่อนข้างบาง |
| 1×10⁻⁴ mbar | 0.0047 mbar·L/s | ไม่พอ |
แถวสุดท้ายไม่ได้หมายความว่า «ตรวจหารอยรั่วอีกครั้ง» แต่หมายความว่าเลือกรุ่นปั๊มผิด: ความดันสุดท้ายของปั๊มใบหมุนแบบซีลน้ำมันขั้นเดี่ยว V300B คือ ≤8×10⁻² mbar การใช้มันไปถึง 1×10⁻⁴ mbar ไม่ได้ตั้งแต่ต้น ระดับนี้ต้องใช้ปั๊มสองขั้น 2V80 มีสุญญากาศสุดท้าย 4×10⁻⁴ mbar ส่วนการเลือกรุ่นโดยละเอียดดูที่ /th/products/dp-2v80-2v275/ พารามิเตอร์ยึดตาม /th/products/dp-v300b/ และ /th/products/dp-v0020-v0100/
4. เวลาสูบ: ใช้ค่าที่วัดจริงย้อนคำนวณอัตราการสูบที่มีประสิทธิผล
ช่วงสูบหยาบประมาณด้วย t = (V / S_eff) × ln(P₀ / P₁) จาก 2,000 L ที่ 1,013 mbar ถึง 1 mbar พจน์ ln คือ 6.92 เวลาตามทฤษฎี:
t = 2,000 ÷ 46.7 × 6.92 = 296 s
หน้างานวัดได้ 480 วินาที ส่วนที่ต่างออกไปไม่ใช่เพราะปั๊มไม่ดี แต่เพราะอัตราการสูบไม่ได้ส่งถึงห้อง ย้อนคำนวณอัตราการสูบที่มีประสิทธิผล นี่คือแนวคิดวิธี pump-down ใน ISO 21360-1:2020:
S_eff = V ÷ t × ln(P₀/P₁) = 2,000 ÷ 480 × 6.92 = 28.8 L/s
28.8 L/s คิดเป็น 104 m³/h คิดเป็น 43% ของ 240 m³/h ตามชื่อ ตรวจสามเรื่องตามลำดับ: ขนาดผ่านของวาล์วเล็กกว่าปากปั๊มหรือไม่ (V300B เป็นหน้าแปลน G2″ ให้ใช้วาล์ว DN50 ขึ้นไป), ท่อทางเข้ามีสายอ่อนและข้องอหลายจุดหรือไม่, ตัวกรองทางเข้าอุดตันแล้วหรือไม่ อัลกอริทึมเฉพาะของช่วงนี้ดูได้ที่ /th/news/piping-and-valves/ และ /th/news/pumping-speed-loss-measurement-first-troubleshooting-order/; หลังกำหนดขนาดท่อแล้ว เวลาสูบสามารถคำนวณซ้ำได้ที่ /th/calculator/
ช่วงถัดไปคือ 1 mbar ถึง 0.1 mbar, ln(1/0.1) = 2.30 ตามค่าที่วัดได้ 28.8 L/s คำนวณเป็น 160 วินาที สองช่วงรวม 640 วินาที ประมาณ 10.7 นาที ค่าจริงจะนานกว่า: ต่ำกว่า 1 mbar อัตราการไหลเชิงปริมาตรลดลงตามความดัน อัตราการสูบช่วงท้ายต่ำกว่าช่วงสูบหยาบอย่างชัดเจน เส้นโค้งกระบวนการของเตาอบชุบด้วยความร้อนมักเผื่อ 30% ถึง 50% จากค่าที่วัดจริง
5. บันทึกการรับมอบควรบันทึกอะไร
นำตารางสามตารางมาไว้ด้วยกัน การเซ็นรับจึงมีหลักฐาน:
| รายการ | เนื้อหาที่ต้องบันทึก |
|---|---|
| สภาวะทำงาน | อุณหภูมิแวดล้อม, แก๊สบาลาสต์เปิด/ปิด, ชนิดแก๊สที่สูบ, แรงดันและความถี่ (50 หรือ 60 Hz) |
| ความดันสุดท้าย | รุ่นและช่วงการวัดของเกจ, ตำแหน่งจุดวัดความดัน, เกณฑ์ความเสถียร (ผลต่างสามครั้งภายใน 30 นาที) |
| อัตราการเพิ่มความดัน | เวลาที่แยกโดด, เส้นโค้ง 12 ชั่วโมง, สองจุดบนช่วงเส้นตรงและช่วงเวลาห่าง, วิธีปรับเทียบอุณหภูมิ, ข้อกำหนดมาตรฐานอ้างอิง |
| เวลาสูบ | ความดันเริ่มต้นและสิ้นสุด, วินาทีที่วัดจริง, อัตราการสูบที่มีประสิทธิผลที่ย้อนคำนวณ, เปอร์เซ็นต์เทียบกับค่าตามชื่อ |
รายการความถี่ต้องกล่าวแยก: ปั๊มเดียวกันที่ 50 Hz กับ 60 Hz มีอัตราการสูบต่างกัน V0025A คือ 20/26 m³/h, V0155 คือ 150/175 m³/h เอกสารสเปกระบุว่าบางรุ่นไม่เหมาะกับพื้นที่ 60 Hz ก่อนรับมอบโครงการส่งออกต้องยืนยันกับโรงงานเรื่องการตั้งค่ามอเตอร์และความเร็วรอบ วิธีคำนวณสำหรับตลาด 60 Hz ดูที่ /th/news/running-60-hz-pumping-speed-motor-power-voltage/, ข้อกำหนดการรับมอบฝั่งอุตสาหกรรมดูที่ /th/industries/heat-treatment/
คำถามที่พบบ่อย
ถาม: ต้องวัดอัตราการเพิ่มความดันนานเท่าไรจึงจะถือว่าใช้ได้? ตอบ: ตามวิธีวัดการเพิ่มความดันแบบสถิต บันทึกไม่น้อยกว่า 12 ชั่วโมง ใช้สองจุดบนช่วงเส้นตรงของเส้นโค้งที่ห่างกันไม่น้อยกว่า 300 วินาที GB/T 22561—2008 ข้อ 5.1.6 กำหนดว่าหลังเตาเย็นไม่มีภาระและอบแห้งเพียงพอ อัตราการเพิ่มความดันต้องน้อยกว่า 0.67 Pa/h ภาคผนวก A ให้ค่าจำกัดในสภาวะทำงานแยกตามวัสดุ
ถาม: อัตราการเพิ่มความดันเกินเกณฑ์ต้องรั่วเสมอหรือไม่? ตอบ: ไม่เสมอ การปล่อยแก๊สออกและการรั่วเสมือนก็ทำให้ความดันเพิ่มขึ้น แต่จะลดลงเร็วและเส้นโค้งไม่เป็นเส้นตรง เริ่มจากปิดวาล์วเชื่อมต่อตะกร้าวัสดุกับจิ๊กยึดแล้วทดสอบซ้ำแบบแยกส่วน; กรณีในบทความนี้ลดจาก 5.75 Pa/h เหลือ 0.45 Pa/h ส่วนที่เกินเกณฑ์มาจากตะกร้าวัสดุที่ยังไม่แห้ง
ถาม: แปลง Pa·m³/s กับ mbar·L/s อย่างไร? ตอบ: 1 Pa·m³/s = 10 mbar·L/s. ห้อง 2 m³ เพิ่ม 0.23 mbar ใน 4 ชั่วโมง Q = 2×23÷14,400 = 0.0032 Pa·m³/s หรือ 0.032 mbar·L/s
ถาม: เวลาสูบที่วัดจริงนานกว่าคำนวณหนึ่งเท่า ควรตรวจอะไรก่อน? ตอบ: ใช้เวลาที่วัดจริงย้อนคำนวณอัตราการสูบที่มีประสิทธิผล S = V÷t×ln(P₀/P₁) ก่อน 2,000 L ใช้ 480 วินาที S = 28.8 L/s คิดเป็น 104 m³/h คิดเป็น 43% ของ 240 m³/h ตามชื่อ จากนั้นตรวจขนาดวาล์ว ข้องอของสายอ่อน และตัวกรองทางเข้า
ถาม: กระบวนการที่ 1×10⁻⁴ mbar ใช้ V300B พร้อมตรวจหารอยรั่วทำได้หรือไม่? ตอบ: ทำไม่ได้ V300B เมื่อปิดแก๊สบาลาสต์มีความดันสุดท้าย ≤8×10⁻² mbar ตัวรุ่นปั๊มเองจำกัดตัวชี้วัด ระดับนี้ต้องใช้ปั๊มสองขั้น 2V80 มีสุญญากาศสุดท้าย 4×10⁻⁴ mbar, 2V275 คือ 5×10⁻⁴ mbar
อ่านเพิ่มเติม
- วิธีคำนวณการสูญเสียความดันในท่อของระบบสุญญากาศส่วนกลาง: การคำนวณท่อหลักหนึ่งเส้นสำหรับแปดสถานี
- วิธีจัดชุดปั๊มสำหรับเตาอบชุบด้วยความร้อนในสุญญากาศ: อัตราส่วนรากส์, ความนำท่อ, และการคำนวณเวลาสูบ
- การเลือกปั๊มสุญญากาศสำหรับสายบรรจุภัณฑ์สุญญากาศอาหาร: V0040A และอื่นๆ คำนวณตามสี่ปัจจัย ได้แก่ ระดับสุญญากาศ อัตราการสูบ สื่อ และรูปแบบการทำงาน
- ศูนย์ผลิตภัณฑ์
- เครื่องคำนวณการเลือกใช้ (เวลาสูบและการแปลงหน่วย)
- คำถามที่พบบ่อยเกี่ยวกับปั๊มสุญญากาศ
บทความที่เกี่ยวข้อง
- วิธีคำนวณการสูญเสียแรงดันในท่อของระบบสุญญากาศส่วนกลาง: อัลกอริทึมสำหรับท่อหลักหนึ่งท่อกับแปดสถานี
- วิธีจับคู่ชุดปั๊มสำหรับเตาชุบด้วยความร้อนแบบสุญญากาศ: อัตราส่วนปั๊มรูทส์ ขนาดท่อ ค่าการนำ และการคำนวณเวลาสูบ
- การเลือกปั๊มสุญญากาศสำหรับสายการบรรจุแบบสุญญากาศอาหาร: V0040A และรุ่นอื่น ๆ คำนวณตามระดับสุญญากาศ อัตราการสูบ สื่อ และรูปแบบการทำงาน 4 ข้อ
- Products
- เครื่องคำนวณการเลือกปั๊มสุญญากาศ: การคำนวณเวลาสูบและการแปลงอัตราการสูบ
- คำถามที่พบบ่อยเกี่ยวกับปั๊มสุญญากาศ: การเลือกใช้ การบำรุงรักษา และการเสนอราคา