
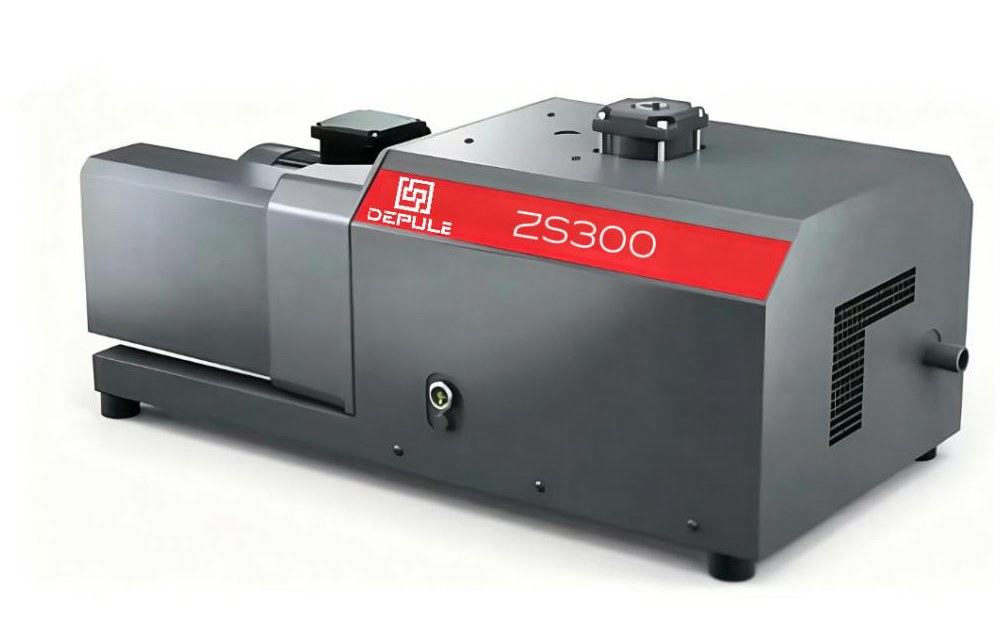
Sự khác biệt của máy bơm chân không dùng cho gia công nhựa không nằm ở bản thân bơm, mà ở chỗ công nghệ cần lưu lượng hay áp suất ổn định. Tạo hình chân không cần hút khoang đạt mức yêu cầu nhanh chóng; định hình sau đùn và ống định hình cần chân không không dao động trong thời gian dài; logic chọn máy của hai trường hợp là khác nhau.
Tạo hình chân không và tạo hình nhiệt
Sau khi tấm nhựa được gia nhiệt, nó áp vào khuôn nhờ chênh áp; thời gian hút khí quyết định trực tiếp nhịp sản xuất. Tốc độ hút được quy đổi tổng lượng khí sử dụng theo thể tích khoang tạo hình × số lần tạo hình mỗi giờ, sau đó chọn máy theo độ chân không sử dụng 40 ~ 90 kPa.
- Khổ nhỏ, một trạm: bơm cánh gạt không dầu V8 / V10 / V16, cổng kết nối G3/8″, khí xả không có sương dầu, có thể lắp trực tiếp cạnh máy.
- Khổ lớn, nhiều trạm: V25 / V40 hoặc V25L / V40L (thân máy ngắn, thuận tiện lắp vào trong vỏ thiết bị), cổng kết nối G3/4″.
- Nhiều dây chuyền dùng chung một nguồn chân không: bơm cánh gạt bịt dầu một cấp kèm bình tích áp, hoặc làm mạng đường ống theo hệ thống chân không trung tâm.
Các trạm tạo hình nhanh cần chú ý đường kính ống và thời gian đáp ứng của van; đường kính nhỏ sẽ làm tốc độ hút hiệu dụng giảm mạnh, tốc độ hút trên nhãn có lớn hơn cũng không bù lại được.
Định hình sau đùn và ống định hình
Thanh định hình sau khi đùn được giữ áp vào thành ống định cỡ bằng chân không trong ống định hình, yêu cầu độ chân không ổn định lâu dài, không dao động.
Ổn định áp suất dựa vào hai việc: bình tích áp cắt đỉnh (chọn thể tích theo 1/5 ~ 1/3 tốc độ hút của bơm), và đặt giới hạn dưới của độ chân không trong vùng làm việc ổn định của bơm — không nên chạy sát chân không giới hạn. Bơm cánh gạt bịt dầu một cấp V0040A ~ V0100 kèm bình đệm là cấu hình thường gặp cho tình huống này.
Xả khí ép phun và khử bọt nhựa
Khí xả từ khoang chứa liệu của máy ép phun và khử bọt nhựa epoxy, silicone là khí có chứa một lượng nhỏ chất bay hơi; dòng máy bịt dầu cần mở ballast khí, đồng thời lắp thêm bộ lọc phía đầu vào để tránh bụi nhựa và chất có thể ngưng tụ đi vào khoang bơm. Bỏ qua bước này thường chính là nguyên nhân trực tiếp khiến dầu bơm bị nhũ hóa và tốc độ hút giảm sau vài nghìn giờ.
Vận chuyển chân không và giữ hút
Tính lưu lượng cần thiết theo trọng lượng phôi, số lượng giác hút và diện tích mỗi giác hút, sau đó nhân với hệ số rò rỉ (bề mặt nhám, thùng carton, bao dệt có mức rò rỉ khác biệt lớn). Khi nhiều trạm mắc song song, cần kiểm tra riêng đường kính từng nhánh, nếu không trạm khởi động trước sẽ lấy mất lưu lượng.
Các trạm hút giữ trong gia công gỗ, đá, kính có nhiều bụi; phía đầu vào cần lắp thêm bộ lọc, bụi đi vào khoang bơm là một trong những con đường khiến cánh gạt mài mòn nhanh.
Gợi ý cấu hình kèm theo
| Công nghệ | Đầu vào cần xác nhận | Cấu hình kèm theo |
|---|---|---|
| Tạo hình chân không / tạo hình nhiệt | Thể tích khoang, số lần tạo hình mỗi giờ, độ chân không sử dụng | Bình tích áp, đường kính ống, van xả nhanh |
| Định hình sau đùn | Số lượng ống định hình, phạm vi dao động áp suất cho phép | Bình đệm, lọc tinh, điều khiển ổn định áp suất |
| Xả khí ép phun / khử bọt | Loại chất bay hơi, có chứa bột hay không | Ballast khí, lọc đầu vào, tách sương dầu |
| Vận chuyển chân không | Trọng lượng phôi, số lượng và diện tích giác hút, vật liệu bề mặt | Bộ lọc, van nhánh, đồng hồ chân không |
Khi cần tư vấn chọn máy, hãy gửi cho chúng tôi các đầu vào nêu trên; kỹ sư sẽ tính tốc độ hút theo điều kiện làm việc và đưa ra danh sách cấu hình kèm theo. Một số model không phù hợp với khu vực 60Hz; khi xuất khẩu sang thị trường 60Hz, vui lòng ghi rõ quốc gia, điện áp và tần số khi yêu cầu báo giá.