
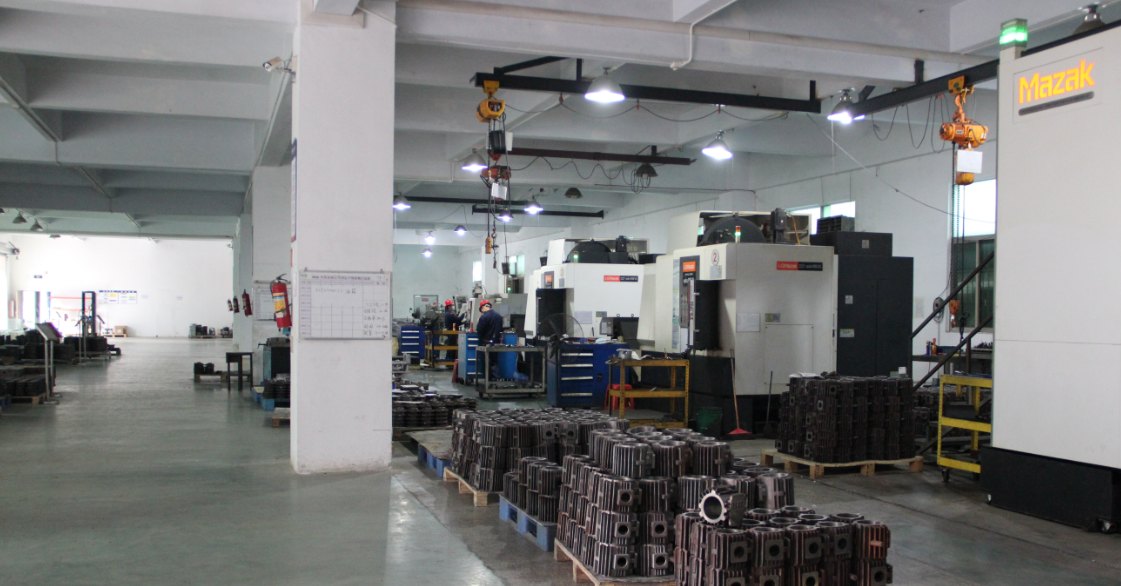
Độ kín khí của bơm chân không không phải thứ có được chỉ bằng cách siết chặt bu lông khi lắp ráp. Cùng một bản vẽ, nhiệt độ rót lệch vài chục độ, thiếu một lần xử lý già hóa, độ phẳng mặt làm kín vượt vài micromet, cuối cùng đều biểu hiện thành cùng một hiện tượng: bơm hút đến một áp suất nào đó thì dừng lại, hoặc thời gian hút dài hơn mẫu thử một đoạn. Thân bơm là điểm khởi đầu của chuỗi này, độ kín khí đã được định hình ngay trong hai công đoạn đúc và gia công cơ khí, lắp ráp chỉ là bước làm nó lộ ra.
Trước hết tách hai chỉ số: hút nhanh và hút tới cùng
Khi thân bơm rò khí, người dùng thấy hai triệu chứng khác nhau, cách tính cũng khác nhau.
Thời gian hút được ước tính theo t = (V / S) × ln(p0 / p1). Lấy DPL-2V18 làm ví dụ, tốc độ hút danh định 17 m³/h tương đương 4.72 L/s, một buồng 8 L hút từ 1013 mbar xuống 1 mbar: t = (8 / 4.72) × ln(1013 / 1) ≈ 11.7 s. Con số này chỉ liên quan đến thể tích và tốc độ hút; thân bơm có rò hay không thì tốc độ hút ở giai đoạn đầu khác nhau không lớn.
Áp suất tới hạn là chuyện khác: p = Q / S, Q là tổng tải khí đi vào buồng (rò khí + thoát khí vật liệu + thoát khí quy trình), S là tốc độ hút hiệu dụng. DPL-2V18 ghi áp suất tới hạn 1×10⁻³ mbar, tính ngược tải cho phép Q = 1×10⁻³ × 4.72 ≈ 4.7×10⁻³ mbar·L/s. Một khi tốc độ rò vượt quá đường này, bản thân bơm có tốt đến đâu cũng không đạt được áp suất tới hạn danh định. Vì vậy tiêu chí độ kín khí của bơm chân không không phải là „nhìn bằng mắt thấy không rò“, mà là đường Q này.
Giai đoạn đúc: lỗ khí và co rỗ không tự biến mất khi gia công tinh
Các bơm cánh trượt và bơm Roots đang sản xuất trên trang được ghi vật liệu là gang / nhôm đúc. Chi tiết gang xám được nghiệm thu độ bền kéo, độ cứng và tổ chức kim tương theo GB/T 9439-2010 về chi tiết gang xám; hình thái graphit và độ đặc của nền trực tiếp quyết định chất lượng bề mặt và khả năng chịu áp của chi tiết đúc sau gia công. Thân bơm có chênh lệch chiều dày lớn dễ xuất hiện co rỗ nhất ở vùng chuyển tiếp giữa thành dày và thành mỏng.
Kiểm tra thẩm thấu (GB/T 18851.1) chỉ phát hiện được khuyết tật hở ra bề mặt; lỗ khí bên trong, co rỗ, xỉ lẫn phải dựa vào X-quang hoặc CT công nghiệp, kiểm tra X-quang chi tiết đúc nhôm thường viện dẫn GB/T 11346. Hai loại khuyết tật này có cách xử lý hoàn toàn khác nhau: loại hở có thể vá, loại bên trong không vá được.
Ngâm tẩm chân không thường bị coi là „công đoạn khắc phục“, nhưng nó chỉ có hiệu quả với lỗ rỗ thông nhau, không có hiệu quả với lỗ khí kín, xỉ lẫn, hàn nguội. Trước khi ngâm tẩm phải đánh giá độ thông nhau của lỗ rỗ, sau khi ngâm
Bài viết liên quan
- Lọc khí nạp bơm chân không: cấu hình thế nào trong điều kiện có bụi
- Danh mục kiểm tra lắp đặt và vận hành lần đầu bơm chân không
- Tiếng ồn và độ rung của bơm chân không: kiểm soát từ khâu lắp đặt
- Câu hỏi thường gặp về máy bơm chân không: chọn model, bảo trì và báo giá
- Tổ máy bơm chân không (trạm bơm chân không trọn bộ)
- Máy tính chọn bơm chân không: quy đổi thời gian hút và tốc độ hút